 English
 Türkçe
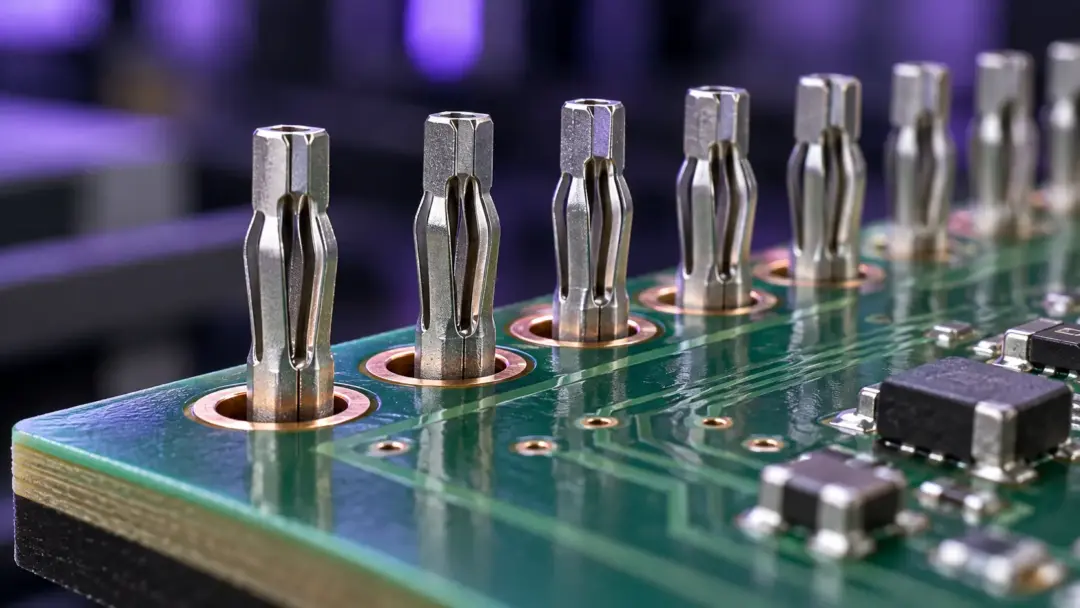
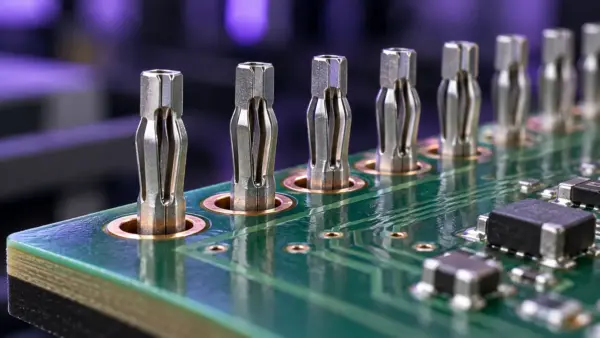
Press-Fit (baskıyla geçme) teknolojisi, bu uygulama için özel olarak tasarlanmış bağlantı pinlerinin PCB (baskılı devre kartı) üzerindeki metalize kaplı deliklere (PTH – Plated Through Hole) kontrollü kuvvet uygulanarak yerleştirilmesiyle lehim kullanılmadan elektriksel temas ve mekanik tutunma sağlayan bir bağlantı yöntemidir. Özellikle bağlantı kalitesinin, montaj koşullarının ve üretim kayıtlarının birlikte değerlendirildiği uygulamalarda, lehimsiz PCB bağlantısı için önemli bir seçenektir.
Ancak press-fit işlemi, konnektörü bir presle karta bastırmaktan daha fazlasıdır. Press-fit pin yapısı, delik özellikleri, presleme kuvveti, presleme hızı ve PCB alt destek fikstürü birlikte ele alınmalıdır. Üretim ekipleri için asıl soru, bağlantının nasıl oluştuğu kadar her kartta doğru montajın nasıl kontrol edileceğidir.
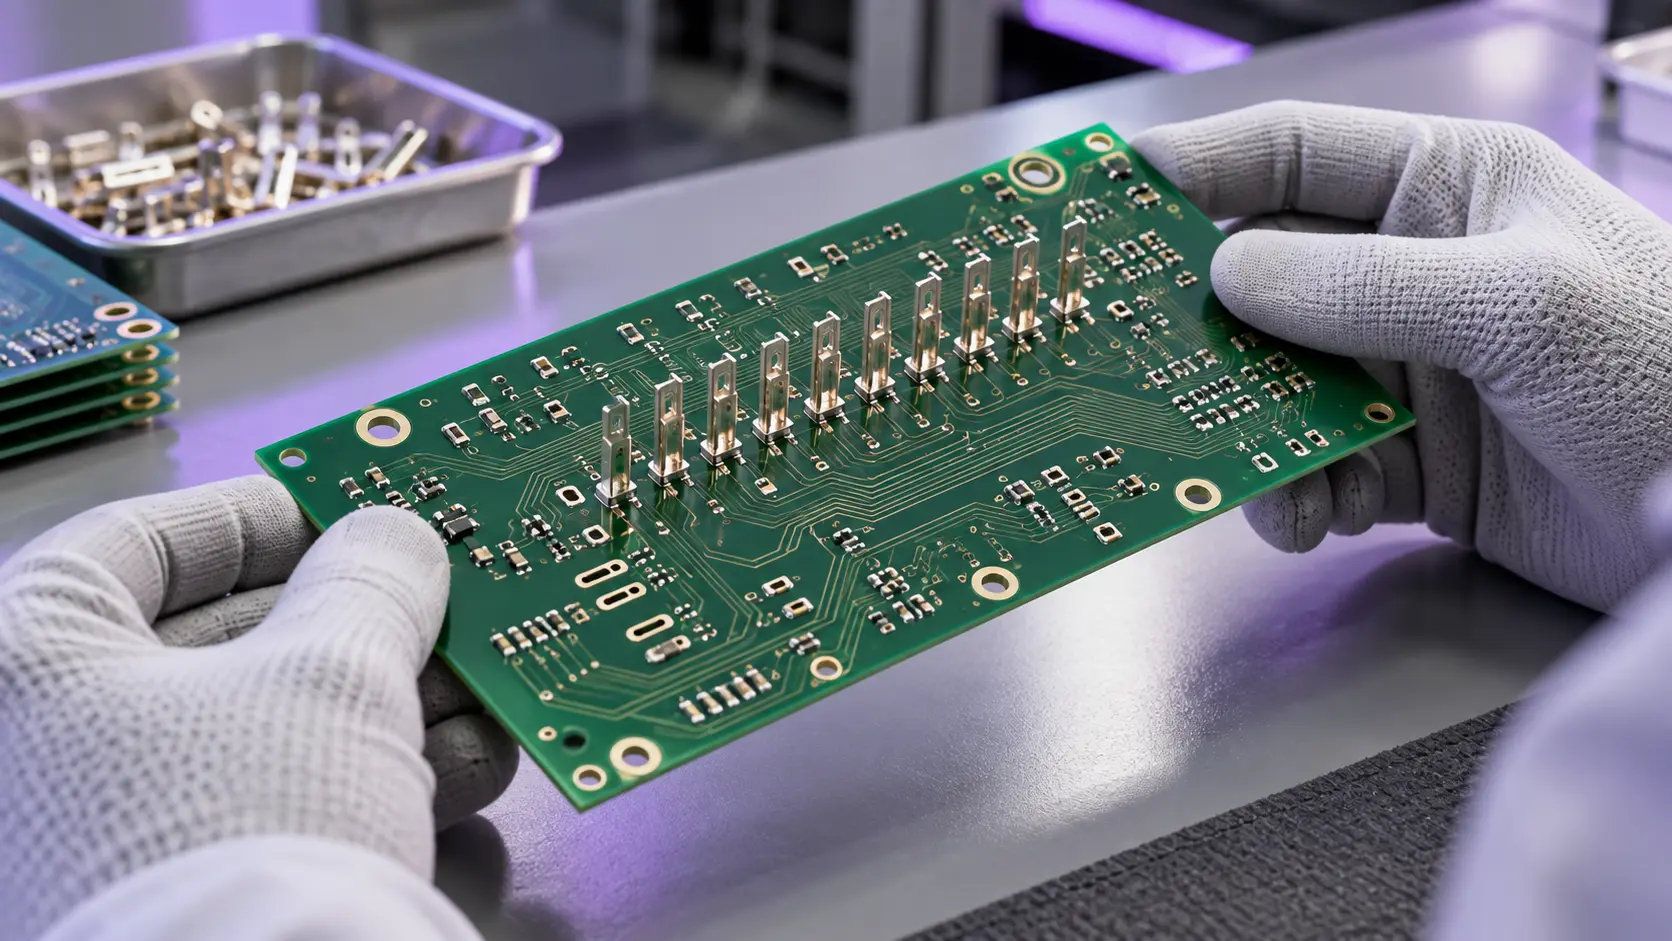
Press-Fit Teknolojisi Nasıl Çalışır?
Press-Fit, uygun geometrilere ve toleranslara sahip bağlantı pinlerinin, PCB üzerindeki prosese uygun delik içi kaplamalı deliklere kontrollü presleme kuvvetiyle yerleştirilmesi sonucunda elektriksel temas ve mekanik tutunma sağlayan lehimsiz bağlantı teknolojisidir. Esnek temas bölgeli pinlerde (compliant pins), bağlantı bölgesi kontrollü şekilde elastik deformasyona uğrayarak delik iç yüzeyine temas basıncı uygular.
Prosese Uygun Press-Fit Pin ve Delik İçi Kaplama Uyumu
Press-fit pinler rijit veya esnek bağlantı bölgelerine sahip olabilir. Esnek yapıdaki Prosese Uygun Pin, delik içine girerken tasarımı gereği şekil değiştirir ve temas yüzeyine presleme uygular. Böylece elektriksel temasın ve mekanik tutunmanın oluşmasına yardımcı olur. Press-fit pin ile PCB delik içi kaplama, birbirinden bağımsız parçalar olarak değil, birlikte çalışan bir bağlantı sistemi olarak değerlendirilir.
Bu nedenle tasarım aşamasında yalnızca konnektör seçmek yeterli değildir. Konnektörün PCB gereksinimleri de kart üretim şartnamesine aktarılmalıdır. Satın alma, kart üretimi ve montaj ekiplerinin aynı teknik gereksinimleri kullanması, seri üretime geçişte ortak bir başlangıç noktası sağlar.
Neden Lehimlemeye Alternatif Olarak Tercih Edilir?
Press-fit teknolojisinin temel farkı, ilgili bağlantıyı oluşturmak için bir lehimleme işlemi gerektirmemesidir. Uygun tasarımlarda konnektör montajı, kartın diğer montaj adımlarından sonra ayrı bir işlem olarak planlanabilir. Press-fit pin ve delik özelliklerinin yanı sıra yerleştirme derinliği ve hızı da bağlantı performansını etkiler.
Bu yaklaşım, üretim akışını değerlendirirken farklı sorular sormayı gerektirir. Konnektör hangi aşamada takılacak? Kartın iki yüzündeki komponentler fikstür tasarımını nasıl etkileyecek? Montaj sonrası kontrol hangi istasyonda yapılacak? Press-fit seçimi, bu soruların yanıtlarıyla birlikte anlam kazanır.
Lehimli bağlantı ile press-fit arasında karar verirken yalnızca makine çevrim süresine bakmak yerine ürün tasarımını, üretim hacmini, kontrol gereksinimlerini ve toplam proses yapısını karşılaştırmak daha yararlıdır. Her bağlantı tasarımı press-fit için uygun değildir. Yeni bir üründe değerlendirme yapılırken konnektör üreticisinin uygulama talimatları, PCB üretim kabiliyeti ve montaj denemeleri birlikte incelenmelidir.
Press-Fit Pin ve PCB Delik İçi Kaplama Uyumu Neden Önemlidir?
Prosese uygun press fit pin kullanılan bir uygulamada pinin esnek bölgesi ile PCB deliğinin özellikleri birbiriyle uyumlu olmalıdır. Kart çiziminde yalnızca delik konumunun belirtilmesi, montaj için gereken bütün bilgileri karşılamaz.
Nihai Delik Özellikleri ve Kart Revizyonu
Nihai delik, PCB üretimindeki delme ve kaplama işlemlerinden sonra elde edilen deliktir. Bu nedenle tasarım dosyasındaki delik bilgisi ile montaj sırasında press fit pinin karşılaştığı yüzey birlikte değerlendirilmelidir. Press fit pin geometrisi, yüzey kaplaması ve delik gereksinimleri, ilgili konnektörün uygulama talimatlarına göre belirlenmelidir.
Proje başlangıcında ekiplerin kullanabileceği pratik bir kontrol listesi şu şekilde hazırlanabilir:
- Konnektörün tam parça numarası ve güncel montaj talimatı
- Üreticinin belirttiği nihai delik gereksinimleri
- PCB üreticisinin bu gereksinimleri nasıl kontrol edeceği
- Kart ve konnektör revizyonlarının eşleştirilmesi
- Deneme montajından seri üretime geçiş için kabul planı
Bu liste, bir tedarikçideki değişikliğin diğer ekiplere nasıl aktarılacağını da açıklamalıdır. Örneğin kart revizyonu değiştiğinde mevcut press-fit reçetesinin yeniden değerlendirilip değerlendirilmeyeceği önceden tanımlanabilir. Böylece üretim ekibi, değişiklikleri yalnızca parça görünümünden anlamaya çalışmaz.
Presleme Kuvveti Nasıl Değerlendirilir?
Presleme kuvveti, press fit pinlerin deliklere giriş sürecinde uygulanan kuvvettir. Gerekli kuvvet konnektör yapısına, pin sayısına ve ilgili PCB özelliklerine göre değerlendirilir. Bir konnektörün montaj talimatında yer alan değerler, farklı bir konnektöre doğrudan aktarılmamalıdır.
Pres, takım ve fikstürün rijitliği, uygun hizalama ve kontrollü yerleştirme birlikte ele alınmalıdır. Kartın konnektör altından desteklenmesi ve alt taraftaki press fit pin çıkıntıları için uygun boşluk bırakılması da uygulama tasarımının parçasıdır. Destek geometrisi, ürünün kendi montaj talimatına göre hazırlanmalıdır.
Makine seçerken maksimum presleme kapasitesi ile uygulamanın ihtiyaç duyduğu presleme kuvvetini ayırmak gerekir. Yüksek kapasiteli bir pres, tek başına doğru montaj anlamına gelmez. Proje değerlendirmesinde kontrol kabiliyeti, takım erişimi, çalışma alanı ve ürün değişim yöntemi de görüşülmelidir.
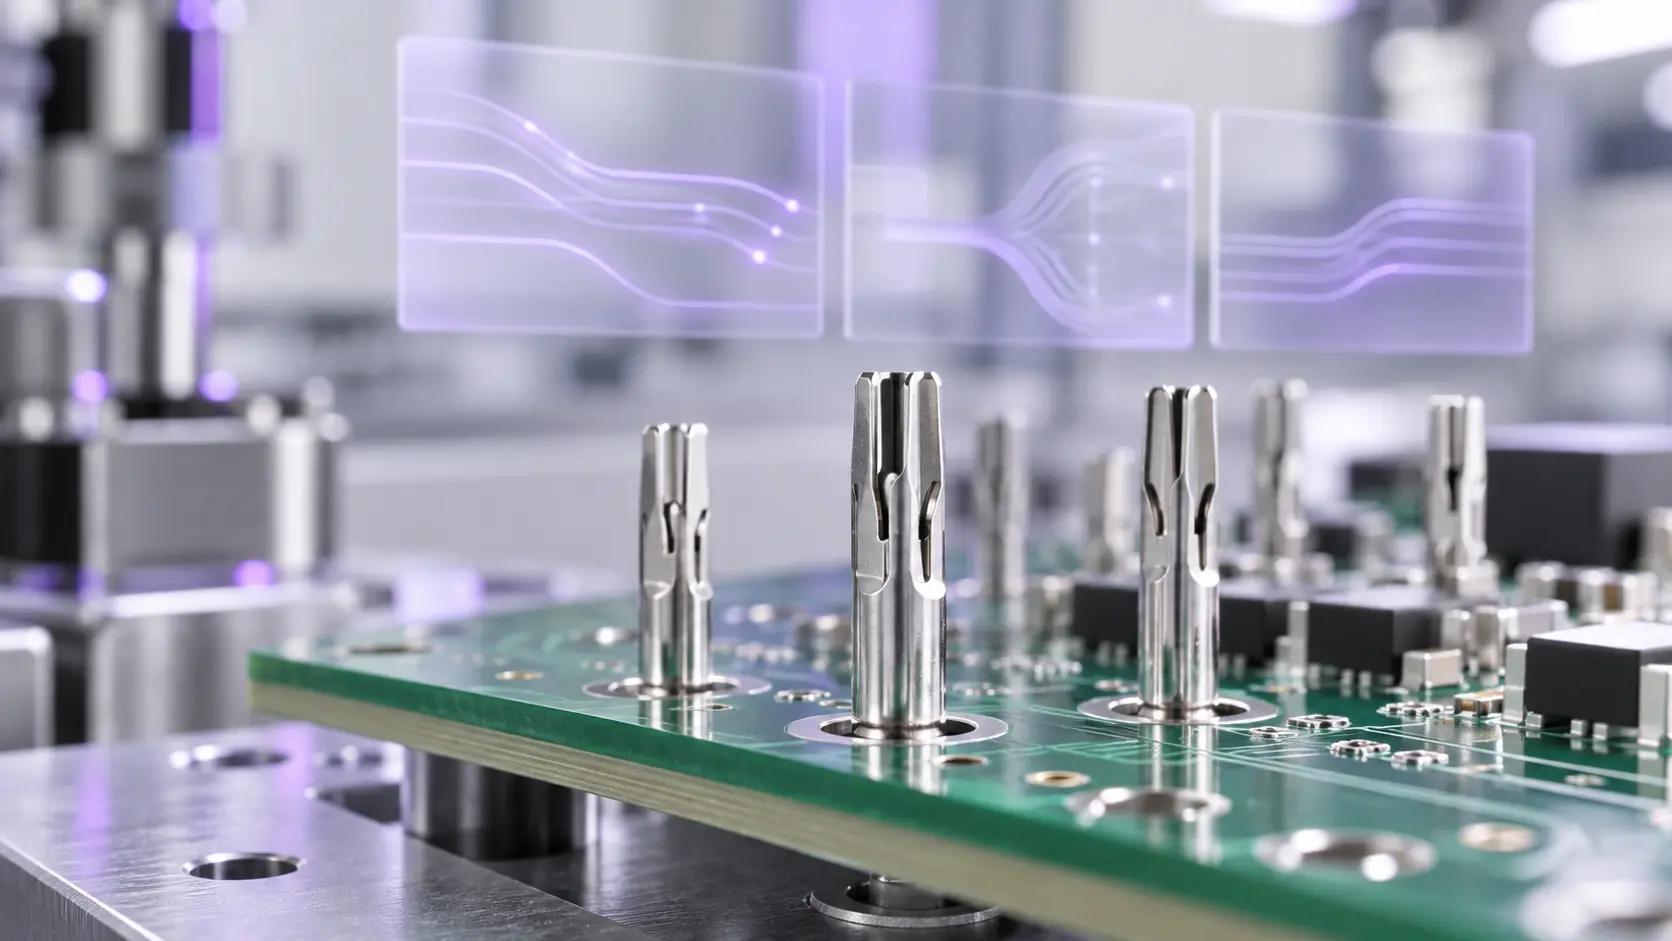
Kuvvet–Yer Değiştirme Eğrisi Ne Anlatır?
Kuvvet–yer değiştirme eğrisi (Force–Displacement Curve), presleme işlemi boyunca ölçülen kuvvetin presleme takımının hareket mesafesine bağlı değişimini gösterir. Bu eğrinin önceden doğrulanmış kabul sınırları içerisinde değerlendirilmesi, presleme prosesinin izlenmesine ve olası montaj sapmalarının tespit edilmesine yardımcı olur.
Kurtz Ersa VERSAFIT 500’de kuvvet ve yol verileri, tanımlanabilen değerlendirme alanları ve tolerans sınırları üzerinden izlenebilir. Bu yapı, montaj çevriminin belirlenen proses koşullarıyla karşılaştırılmasına olanak verir.
Proses Kabul Tolerans Pencereleri ve OK/NOK Değerlendirmesi
Üretime hazırlık sırasında kabul sınırlarını yalnızca düzgün görünen bir eğri üzerinden belirlemek yerine, numune çalışmalarının sonuçlarıyla ilişkilendirmek gerekir. Uygun montaj örnekleri, incelenen sapmalar ve kontrol sonuçları aynı değerlendirmede kullanılabilir. Amaç, operatörün her eğriyi yorumlamasını beklemek yerine uygulama için tanımlanmış bir karar yöntemi oluşturmaktır.
Makinenin OK (Uygun) sonucu vermesi, ilgili presleme çevriminde ölçülen parametrelerin önceden tanımlanmış kabul kriterlerini karşıladığını gösterir. NOK (Uygun Değil) sonucu ise belirlenen proses sınırlarından sapma tespit edildiğini ifade eder. Bu değerlendirme, ürünün elektriksel ve mekanik doğrulama testlerinin yerine geçmez. Bu sonucu ürünün bütün kullanım ömrüne ilişkin tek başına bir güvenilirlik kanıtı olarak yorumlamamak gerekir. Toplam kuvvet eğrisi de her press-fit pinin durumunu ayrı ayrı ölçen bir kontrolle aynı şey değildir. Ürüne özgü elektriksel, mekanik ve diğer doğrulamalar, kalite planı içinde ayrıca ele alınmalıdır. Kartın ihtiyaçlarına uygun test, kontrol ve inceleme sistemleri bu plan kapsamında değerlendirilebilir.
PCB Alt Destek Fikstürü ve Baskı Aparatı Nasıl Planlanmalı?
PCB alt destek fikstürü, press-fit makinesinin yardımcı bir parçasından çok uygulamanın temel unsurlarından biri olarak ele alınmalıdır. Kartın yerleşimi, alt yüzeydeki komponentler, press-fit pinlerin çıkış bölgeleri ve baskı aparatının erişimi birlikte incelenmelidir.
Komponentlere ve Press-Fit Pin Çıkıntılarına Uygun Destek
Fikstür geliştirmeye yalnızca boş kart üzerinden başlamak yerine montaj aşamasındaki gerçek kart durumunu görmek yararlıdır. Konnektör takılırken kart üzerinde hangi komponentlerin bulunduğu, operatörün kartı nasıl yerleştirdiği ve yanlış yönlendirme ihtimali değerlendirme kapsamına alınabilir.
Prototip aşamasında hazırlanan fikstürün seri üretimde nasıl kullanılacağı da düşünülmelidir. Takımın tanımlanması, saklanması, bakımının yapılması ve doğru reçeteyle eşleştirilmesi için basit bir yöntem belirlenebilir. Ürün değişimi sık olan bir hatta, bu hazırlık günlük kullanım açısından makinenin teknik kapasitesi kadar önem taşır.
Proses İzlenebilirliği Nasıl Kurulabilir?
Press-fit proses izlenebilirliği, hangi kartın hangi koşullarda monte edildiğini geriye dönük olarak inceleyebilmeyi amaçlar. İşe, gerçekten ihtiyaç duyulan kayıtları tanımlayarak başlamak gerekir. Her projede aynı veri kapsamını kullanmak zorunlu değildir.
Bir uygulama için değerlendirilebilecek kayıtlar şunlardır:
- Kart veya ürün seri numarası
- Kullanılan reçete ve reçete revizyonu
- Montaj zamanı ve istasyon bilgisi
- Kuvvet–yer değiştirme eğrisi
- Çevrim değerlendirme sonucu
- Uygun bulunmayan ürün için işlem kaydı
MES Bağlantısı ve Kayıtların Kullanımı
Bu kayıtların üretim yönetim sistemiyle nasıl eşleştirileceği, veri saklama süresi ve erişim sorumluluğu proje aşamasında konuşulmalıdır. Kurtz Ersa’nın VERSAFIT ONE için yayımladığı bilgilerde izlenebilirlik ve MES bağlantısı seçenek olarak belirtilir. Dolayısıyla böyle bir işlevin teklif kapsamına dahil olup olmadığı ayrıca netleştirilmelidir.
Ürün kimliği ile montaj kaydını birlikte değerlendirmek için lazer markalama, izlenebilirlik ve MES çözümleri de üretim projesinin kapsamına alınabilir. Burada önemli olan, kartın üzerindeki kimlik ile ilgili press-fit çevriminin doğru eşleştirilmesidir.
Bir diğer önemli konu, NOK sonucunun ardından uygulanacak yöntemdir. Ürünü ayırma, incelemeye gönderme ve yeniden işlem kararının kim tarafından verileceği tanımlanabilir. Kayıt toplamak, bu kayıtlarla hangi kararların alınacağı belli olduğunda üretim için daha anlamlı hale gelir.
Otomotiv, Elektrikli Araçlar ve Diğer Sektörlerde Nasıl Değerlendirilir?
Otomotiv ve Elektrikli Araç Elektroniği
Otomotiv elektroniği, press-fit bağlantıların kullanıldığı alanlardan biridir. Yeni bir otomotiv projesinde değerlendirme, ürünün bağlantı tasarımı ve doğrulama gereksinimleriyle başlamalıdır. Yalnızca sektör adı üzerinden konnektör veya makine seçmek yeterli değildir.
Elektrikli araç elektroniğinde bağlantının görevi açıkça tanımlanmalıdır. Bir kontrol kartının konnektör montajı değerlendirilirken sinyal aktarımı, kart yerleşimi ve sonraki test adımları birlikte incelenebilir. Elektronik kontrol ünitesi, güç dönüşüm sistemi veya başka bir alt sistem için hazırlanan tasarımın kendi gereksinimleri esas alınmalıdır.
Şarj Altyapısı ve Güç Elektroniği
Şarj altyapısı, motor sürücüleri ve güç elektroniği projelerinde kontrol bağlantıları ile güç bağlantılarını ayırmak gerekir. Press-fit ifadesi, tek başına bağlantının taşıyabileceği akımı veya kullanım koşullarını belirtmez. Uygun press fit pin ve kart tasarımı, bağlantının gerçek görevine göre seçilmelidir.
Proje toplantısında konnektörün kart üzerinde hangi devreyle ilişkili olduğu açıklanabilir. Sürücü kontrolü, ölçüm veya haberleşme bağlantısı için gereken özellikler ile ana güç yolunun gereksinimleri ayrı ele alınmalıdır. Bu ayrım, ekipman değerlendirmesinin genel bir sektör tanımından çıkarılıp somut bir montaj uygulamasına dönüştürülmesine yardımcı olur.
Savunma ve Endüstriyel Uygulamalar
Savunma ve endüstriyel elektronik projelerinde de uygun bağlantı tasarımları için aynı değerlendirme yaklaşımı kullanılabilir. Çevresel koşullar, bakım beklentileri, tedarik sürekliliği ve kabul kriterleri proje gereksinimlerinden alınmalıdır. Belirli bir press-fit uygulamasının uygunluğu, ürün özelinde incelenmelidir.
Az sayıda üretilen fakat farklı revizyonlarla devam eden ürünlerde takım yönetimi ve dokümantasyon ayrıca düşünülmelidir. Uzun süre sonra yeniden üretilecek bir kart için hangi fikstürün, reçetenin ve kontrol planının kullanılacağı açık olmalıdır. Sinerji’nin farklı alanlardaki elektronik üretim yaklaşımını Sektörler ve Müşteri Deneyimleri sayfasında inceleyebilirsiniz.
Press-Fit Makinesi Seçerken Hangi Bilgiler Hazırlanmalı?
Press-fit makinesi seçmeden önce ürünün teknik özelliklerini ve üretim ihtiyaçlarını belirlemek, farklı çözümleri karşılaştırmayı kolaylaştırır. PCB çizimi, konnektörün montaj talimatı, yerleştirme sırasında kart üzerinde bulunacak komponentler ve hedef üretim miktarı bu değerlendirmede kullanılacak temel bilgilerdir.
Üretim Hacmi ve Otomasyon İhtiyacı
Makine seçimi, üretimdeki ürün çeşitliliği ve ihtiyaç duyulan otomasyon seviyesi dikkate alınarak yapılmalıdır. Tek bir ürünün mü üretileceği, farklı kartlar arasında ne sıklıkla geçiş yapılacağı ve kartların operatör tarafından mı yoksa otomatik olarak mı yükleneceği belirlenmelidir. Makinenin mevcut üretim hattına entegrasyonu, presleme takımlarının değişimi, ürün bazında proses parametrelerinin seçimi ve ürün kimliğinin okunması da değerlendirilmelidir.
Teklifleri karşılaştırırken tüm tedarikçilerden aynı ürün ve üretim koşulları için çözüm istemek önemlidir. Belirtilen çevrim süresinin yükleme ve boşaltmayı kapsayıp kapsamadığı, teklife hangi fikstür ve presleme takımlarının dahil olduğu, izlenebilirlik özellikleri ve devreye alma hizmetleri netleştirilmelidir. Böylece her çözümün üretim ihtiyaçlarınızı ne ölçüde karşılayacağını değerlendirebilirsiniz.
Ekipman Değerlendirmesinde Kullanılabilecek Kontrol Tablosu
Aşağıdaki tablo, farklı press-fit sistemlerini aynı uygulama üzerinden karşılaştırmak için kullanılabilir. Karşılaştırmanın başlangıç noktası, üretilecek kartın ve konnektörün gereksinimleridir.
| Değerlendirme alanı | Sorulacak soru | Projede netleştirilecek bilgi |
|---|---|---|
| Ürün uyumu | Hangi kart ve konnektörler monte edilecek? | PCB çizimi, parça numarası ve montaj talimatı |
| Kuvvet ve hareket kontrolü | Uygulama nasıl kontrol edilecek? | Kuvvet aralığı, hız, derinlik ve değerlendirme yöntemi |
| Takım ve fikstür | Kart nasıl desteklenecek? | Alt destek, baskı aparatı ve komponent boşlukları |
| Ürün değişimi | Farklı karta geçiş nasıl yapılacak? | Takım değişimi, reçete seçimi ve ilk ürün kontrolü |
| Hat entegrasyonu | İstasyon üretim akışına nasıl bağlanacak? | Yükleme, boşaltma ve önceki/sonraki istasyonlarla ilişki |
| İzlenebilirlik | Hangi veriler kaydedilecek? | Ürün kimliği, çevrim sonucu, eğri ve veri bağlantısı |
| Devreye alma | Üretime geçiş nasıl onaylanacak? | Numune çalışması, kabul planı ve operatör hazırlığı |
Deneme Montajından Seri Üretime Geçiş Nasıl Hazırlanmalı?
İlk numune çalışması, yalnızca konnektörün karta yerleştirilebildiğini göstermek için kullanılmamalıdır. Bu çalışma sırasında hangi bilgilerin kaydedileceği ve montajın nasıl değerlendirileceği önceden kararlaştırılabilir. Kart revizyonu, konnektör parça numarası, kullanılan takım ve reçete aynı deneme kaydında bir araya getirilebilir.
Üretim, kalite ve tasarım ekiplerinin sonuçları birlikte değerlendirmesi yararlıdır. Ürünün kabul koşullarını tasarım ekibi açıklarken üretim ekibi yükleme ve çevrim akışını değerlendirebilir. Kalite ekibi ise kontrollerin nasıl uygulanacağını ve uygun bulunmayan ürünün nasıl yönetileceğini tanımlayabilir. Böylece başarılı bir deneme montajı, seri üretim için kullanılabilecek bir çalışma yöntemine dönüşür.
Operatör Hazırlığı ve Çalışma Talimatı
Seri üretime geçmeden önce ürün değişimi de denenebilir. Operatörün doğru fikstürü seçmesi, reçeteyi çağırması ve ilk kartın kontrolünü tamamlaması günlük iş akışı içinde gözden geçirilebilir. Bu adımların anlaşılır bir çalışma talimatına aktarılması, daha sonra aynı ürüne dönüldüğünde hazırlığı kolaylaştırır. Değerlendirme sonunda açık kalan konular, sorumluları ve tamamlanma koşullarıyla birlikte kaydedilebilir.
Operatör hazırlığında yalnızca makinenin başlatılması anlatılmamalıdır. Kartın doğru yerleştirilmesi, reçetenin kontrol edilmesi ve uygun bulunmayan ürünün ayrılması da günlük çalışma akışının parçasıdır. Elektronik üretim eğitimlerini değerlendirmek için Sinerji Akademi sayfasını inceleyebilirsiniz.
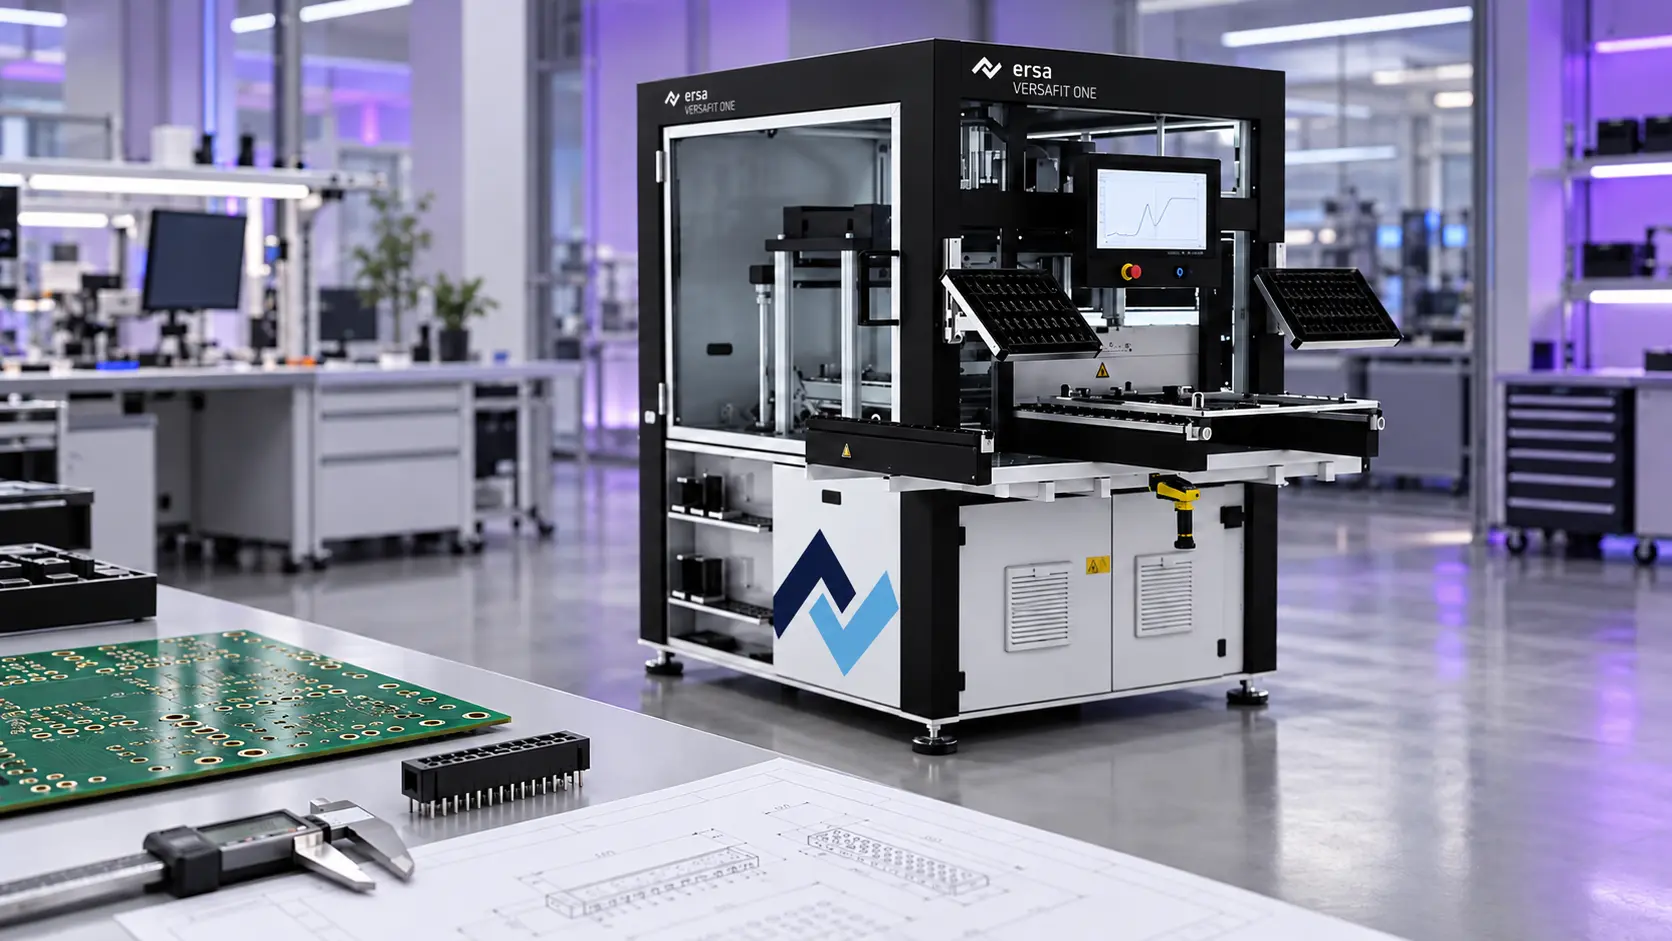
Kurtz Ersa VERSAFIT ile Press-Fit Proses Kontrolü
Sinerji’nin çözüm ortakları arasında yer alan Kurtz Ersa, elektronik üretim ekipmanları ve otomasyon çözümleri geliştirir. VERSAFIT ailesi, press-fit konnektör montajını kontrollü bir üretim adımı olarak ele almak isteyen ekiplerin değerlendirebileceği sistemler sunar.
VERSAFIT ONE: Yarı Otomatik Üretim Yaklaşımı
VERSAFIT ONE, kart taşıyıcısının elle yüklendiği, yerleştirme hareketlerinin ise sistem tarafından gerçekleştirildiği yarı otomatik bir çözümdür. Kuvvet–yer değiştirme verilerinin değerlendirilmesiyle çevrim sonucu izlenebilir. İzlenebilirlik ve MES bağlantısı gibi seçenekler, teklifin konfigürasyonu kapsamında ayrıca ele alınmalıdır.
Bu tür bir sistem değerlendirilirken operatörün yükleme yöntemi, kart çeşitliliği ve takım değişim süreci açıklanabilir. Numune veya parti üretimindeki gerçek iş akışını paylaşmak, ihtiyaç duyulan otomasyon seviyesinin belirlenmesine yardımcı olur. Proje görüşmesinde yalnızca presleme süresi değil, kart hazırlama ve ürün değiştirme adımları da karşılaştırmaya dahil edilebilir.
VERSAFIT 500: Seri Üretim ve Veri Yönetimi
VERSAFIT 500, seri üretime yönelik bir sistemdir. Servo elektrikli pres, konumlandırma ve kuvvet–yol izleme işlevleriyle press-fit işlemini yönetir. Üretim verilerinin aktarımı ve proses değerlendirmesi, sistemin üretim altyapısıyla birlikte ele alınabilir. Takım magazini gibi seçeneklerin kapsamı konfigürasyona göre belirlenir.
Hat içi bir proje hazırlanırken kartın istasyona gelişi, kimliğinin okunması ve işlem sonrasındaki yönlendirme birlikte planlanmalıdır. Önceki ve sonraki istasyonların çalışma düzeni, press-fit makinesinin günlük kullanımı açısından önemlidir. Sinerji ile yapılacak değerlendirmede ürün çizimleri, hedef kapasite ve kayıt beklentisi paylaşılabilir. Böylece VERSAFIT konfigürasyonu somut üretim ihtiyacı üzerinden görüşülür.
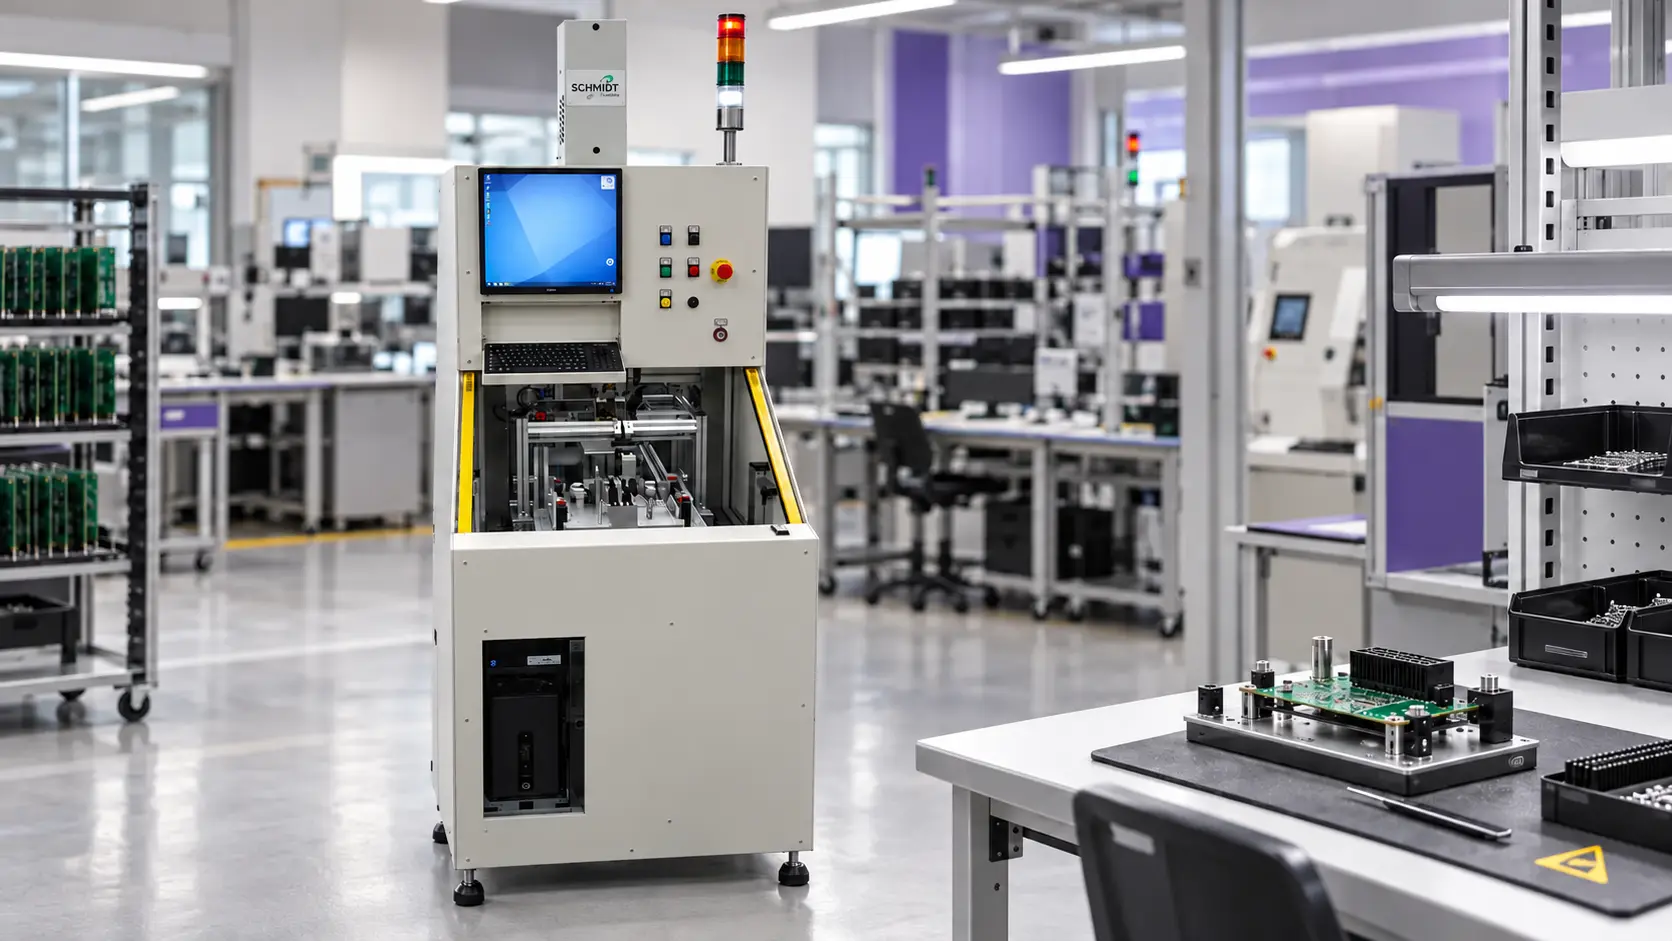
Seica Automation MODULO Concept ile Press-Fit Pin ve Konnektör Montajı
Sinerji’nin çözüm ortaklarından Seica Automation tarafından geliştirilen MODULO Concept, elektronik üretim süreçlerindeki farklı montaj ve otomasyon ihtiyaçlarına göre yapılandırılabilen modüler bir platformdur. Platformun press-fit uygulamalarına yönelik konfigürasyonu, pin ve konnektörlerin baskılı devre kartına kontrollü ve tekrarlanabilir biçimde preslenmesini sağlar.
MODULO Concept ile Kontrollü Presleme
MODULO Concept, press-fit pin ve konnektör montajı için programlanabilir servo pres teknolojisinden yararlanır. Farklı konnektör tipleri ve yükseklikleri için presleme hareketi uygulamaya göre programlanabilir. Böylece mekanik yükseklik ayarlarına duyulan ihtiyaç azalırken aynı ürün üzerinde farklı konnektörlerin bulunduğu üretim senaryoları daha esnek biçimde yönetilebilir.
Kapalı çevrim kuvvet ve mesafe ölçümü, presleme işleminin belirlenen proses toleransları içinde gerçekleştirilmesine yardımcı olur. Sistem, presleme sırasında oluşan kuvvet değişimini ve hareket mesafesini izleyerek bağlantının beklenen şekilde tamamlanıp tamamlanmadığına ilişkin ölçülebilir proses verileri oluşturur. Delta kuvvet kontrolü gibi gelişmiş çalışma modları, konnektör gövdesinin PCB yüzeyine ulaştığı noktanın algılanmasını ve presleme işleminin kontrollü biçimde tamamlanmasını destekler.
MODULO Concept projesi hazırlanırken konnektörlerin kart üzerindeki konumları, montaj sırası, erişim koşulları, gerekli presleme kuvveti ve PCB alt destek fikstürü birlikte değerlendirilir. Birden fazla press-fit işlemi bulunan ürünlerde her bağlantı için presleme aparatı, proses parametreleri ve kontrol kriterleri ayrı ayrı tanımlanabilir. Sistem bağımsız bir üretim hücresi olarak kullanılabileceği gibi otomatik üretim hattına ve mevcut izlenebilirlik altyapısına entegre edilecek şekilde de yapılandırılabilir.
Press-Fit İstasyonunun Üretim Hattındaki Yeri
Modüler otomasyon yaklaşımında yalnızca yerleştirme istasyonuna odaklanmak yerine bütün kart akışını düşünmek yararlıdır. Konnektör hazırlama, kart taşıma, ürün kimliğini okuma ve sonraki kontrole geçiş gibi adımlar, ihtiyaç duyulan proje kapsamını belirler. Bu işlemlerin hangi ekipmanla yapılacağı ve teklifin hangi bölümlerini kapsadığı açıkça tanımlanmalıdır.
Montaj sonrası kontrol planını oluştururken elektriksel test ve IC programlama çözümleri de incelenebilir. Uygun test yönteminin seçimi, kartın devre yapısına ve ürünün kabul gereksinimlerine bağlıdır. Press-fit proses kontrolü ile elektriksel testin hangi bilgileri sağlayacağı ayrı tanımlandığında, iki aşamanın üretim içindeki görevi daha anlaşılır hale gelir.
Press-Fit Hakkında Sık Sorulan Sorular
Her Konnektör Press-Fit ile Monte Edilebilir mi?
Hayır. Bir konnektörün Press-Fit ile monte edilebilmesi için, bağlantı pinlerinin bu yöntem için özel olarak tasarlanmış olması gerekir. Aynı zamanda PCB’nin delik yapısı, toleransları, metalizasyon kalitesi ve mekanik dayanımı da ilgili montaj gereksinimlerini karşılamalıdır. Bu nedenle lehimli bir tasarımdan Press-Fit uygulamasına geçiş, yalnızca montaj yöntemi değişikliği olarak değerlendirilmemeli; ürün tasarımı, kart yapısı ve proses koşulları birlikte incelenmelidir.
Bütün Ürünlerde Aynı Presleme Reçetesi Kullanılabilir mi?
Hayır. Press-Fit prosesinde kullanılan kuvvet, hız, strok, yerleştirme derinliği ve destekleme yapısı; ürünün yapısına göre belirlenmelidir. Farklı konnektör tipleri, farklı pin geometrileri, farklı PCB kalınlıkları veya kart revizyonları söz konusu olduğunda aynı parametrelerin uygunluğu yeniden doğrulanmalıdır. Doğru yaklaşım, her ürün veya ürün ailesi için doğrulanmış proses penceresi oluşturmaktır.
Kuvvet Eğrisi Elektriksel Testin Yerini Alır mı?
Hayır. Kuvvet eğrisi, montaj sırasında presleme davranışını izlemek ve proses sapmalarını tespit etmek için son derece değerli bir kontroldür. Ancak bu veri, tek başına ürünün tüm elektriksel performansını doğrulamaz. Elektriksel testler, mekanik kontroller ve gerekiyorsa ilave kalite doğrulama adımları ayrı bir plan kapsamında ele alınmalıdır. En doğru yaklaşım, kuvvet eğrisi takibini ürün doğrulama sürecinin bir parçası olarak kullanmaktır.
Yarı Otomatik Sistem mi, Hat İçi Otomatik Sistem mi Tercih Edilmelidir?
Bu karar; üretim hacmi, ürün çeşitliliği, operatör yapısı, yükleme yöntemi, izlenebilirlik beklentisi ve mevcut hat yapısı dikkate alınarak verilmelidir. Düşük veya orta hacimli, esnek üretim senaryolarında yarı otomatik çözümler yeterli olabilir. Daha yüksek hacimli, tekrar eden ve izlenebilirlik gerektiren üretimlerde ise hat içi otomatik sistemler daha verimli bir çözüm sunar. En doğru tercih, aynı ürün üzerinde hazırlanan örnek proses senaryolarının karşılaştırılmasıyla yapılır.
Press-Fit Montajında En Sık Karşılaşılan Riskler Nelerdir?
Başlıca riskler şunlardır:
- Pin eğilmesi veya deformasyonu
- Konnektörün yanlış hizalanması
- PCB delik yapısında veya metalizasyonda hasar
- Kartta lokal gerilme, çatlama veya deformasyon
- Yetersiz ya da aşırı presleme kuvveti
- Uygunsuz yerleştirme derinliği
- Proses parametrelerinin ürünle uyumsuz olması
Bu riskler, uygun ekipman seçimi, doğru fikstür tasarımı ve proses doğrulaması ile önemli ölçüde azaltılabilir.
Pilot Üretim veya Numune Doğrulama Neden Gereklidir?
Seri üretime geçmeden önce yapılan pilot uygulamalar, hem proses parametrelerinin hem de ürün-malzeme uyumunun doğrulanmasını sağlar. Bu aşamada kuvvet eğrileri incelenebilir, montaj kalitesi gözlemlenebilir, gerekli elektriksel ve mekanik testler planlanabilir ve operatör/ekipman hazırlığı tamamlanabilir. Böylece seri üretim sırasında yaşanabilecek kalite sorunları, duruşlar ve yeniden işleme ihtiyaçları önemli ölçüde azaltılır.
Press-Fit Bağlantılarda İzlenebilirlik Sağlanabilir mi?
Evet. Uygun ekipman ve yazılım altyapısıyla presleme çevrimlerine ait proses verileri kayıt altına alınabilir. Kuvvet eğrisi, çevrim sonucu, ürün bilgisi, tarih-saat kaydı ve operatör/makine verileri; kalite güvence ve geriye dönük analiz açısından önemli avantaj sağlar. Özellikle otomotiv, endüstriyel elektronik ve yüksek güvenilirlik gerektiren uygulamalarda izlenebilirlik önemli bir ihtiyaçtır.
Press-Fit Teknolojisine Geçmeden Önce Nelere Bakılmalıdır?
Başarılı bir geçiş için şu başlıklar birlikte değerlendirilmelidir:
- Konnektörün Press-Fit uyumluluğu
- PCB delik yapısı ve toleransları
- Uygun ekipman ve takım seçimi
- Destek fikstürü tasarımı
- Proses parametrelerinin doğrulanması
- Kalite kontrol ve test planı
- İzlenebilirlik ihtiyacı
- Üretim hacmi ve otomasyon seviyesi
Bu değerlendirme yalnızca ekipman seçimi olarak değil, bütünsel bir proses planlaması olarak ele alınmalıdır.
Press-Fit Uygulamanız İçin Doğru Çözüm Nasıl Belirlenir?
Doğru çözüm; ürün yapısı, üretim hedefi, kalite beklentisi ve yatırım yaklaşımına göre belirlenir. Bazı uygulamalarda esnek ve düşük adetli üretim için yarı otomatik sistemler daha uygun olabilirken, bazı projelerde tam izlenebilirlik sağlayan hat içi otomatik çözümler daha doğru tercih olabilir. Bu nedenle ürün, proses ve üretim yapısı birlikte değerlendirilerek en uygun ekipman ve kontrol yaklaşımı belirlenmelidir.
Press-Fit Prosesinde Fikstür ve Destekleme Neden Kritiktir?
Presleme sırasında uygulanan kuvvet doğrudan PCB’ye aktarılır. Eğer kart yeterince desteklenmezse, lokal esneme, deformasyon veya yapısal hasar oluşabilir. Bu nedenle Press-Fit uygulamalarında kullanılan alt destek fikstürü, yalnızca kartı taşımak için değil, kuvveti doğru şekilde dağıtmak için de kritik öneme sahiptir. Özellikle ince kartlar, çoklu konnektör uygulamaları ve hassas bölgeler içeren tasarımlarda uygun destekleme mutlaka sağlanmalıdır.
Devreye Alma, Bakım ve Teknik Destek
Bir press-fit sisteminin üretime hazır hale gelmesi, makinenin kurulmasıyla tamamlanmaz. PCB alt destek fikstürünün ve presleme takımlarının uygulamaya uygunluğu kontrol edilmeli, yerleştirme parametreleri numune montajlarıyla doğrulanmalı ve kabul kriterleri belirlenmelidir. Operatörlerin kart yükleme, ürün değişimi ve uygun bulunmayan montajlara müdahale adımlarını öğrenmesi de seri üretime geçişin önemli bir parçasıdır.
Üretim başladıktan sonra takım aşınması, fikstürlerin durumu ve kuvvet–yer değiştirme verilerindeki değişimler düzenli olarak takip edilmelidir. Planlı bakım ve kontrollü reçete yönetimi, montaj koşullarının korunmasına yardımcı olur. Sinerji’nin teknik servis ve mühendislik hizmetleri hakkında bilgi alarak kurulum, operatör eğitimi, bakım ve üretim desteği ihtiyaçlarınız için projenize uygun hizmet kapsamını ekibimizle değerlendirebilirsiniz.
Press-Fit Üretiminiz için Doğru Çözümü Sinerji ile Belirleyin
Yeni bir press-fit üretim hattı kurarken veya mevcut montaj sürecinizi geliştirirken, seçilecek sistemin kartınıza, konnektörünüze ve günlük üretim akışınıza uygun olması gerekir. Sinerji’nin sunduğu çözümleri üretim kapasiteniz, ürün çeşitliliğiniz ve otomasyon beklentileriniz doğrultusunda değerlendirebilir, ekipman seçiminin yanı sıra fikstür, proses kontrolü ve izlenebilirlik ihtiyaçlarınızı da ele alabilirsiniz.
Projeniz henüz tasarım aşamasındaysa PCB çizimlerinizi ve konnektör bilgilerinizi, mevcut üretiminizi iyileştirmek istiyorsanız karşılaştığınız montaj sorunlarını ekibimizle paylaşabilirsiniz. Uygulamanızın gereksinimlerini birlikte incelemek ve üretiminize uygun press-fit çözümünü belirlemek için ekibimiz ile hemen iletişime geçin.